

오류가 발생했습니다. 나중에 다시 시도해 주세요!
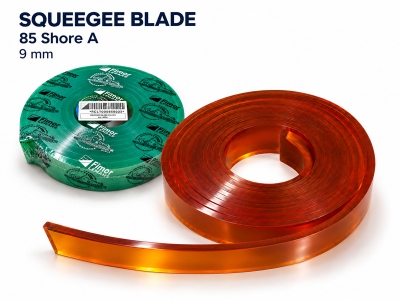
9mm 85도 스퀴지 고무
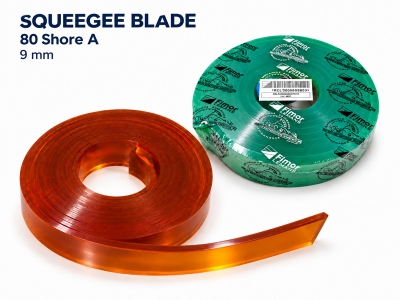
9mm 80도 스퀴지 고무
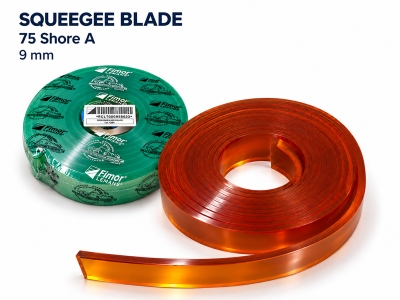
9mm 75도 스퀴지 고무
9mm 70도 스퀴지 고무
9mm 65도 스퀴지 고무
9mm 60도 스퀴지 고무
7mm 75도 스퀴지 고무
7mm 70도 스퀴지 고무
7mm 65도 스퀴지 고무
7mm 60도 스퀴지 고무
스크린 인쇄용 스퀴지 블레이드는 스크린 제판의 화상부를 통해 잉크를 피인쇄체에 전사하는 데 사용됩니다. 적절한 재질, 경도, 날 형상 및 규격을 선택하면 잉크 도막을 조절하고 세부 표현과 인쇄 품질을 유지하는 데 도움이 됩니다.
스크린 인쇄에서 스퀴지 블레이드의 역할
스퀴지 블레이드는 일반적으로 스퀴지 고무라고도 하며, 인쇄 스트로크 중 스크린 메시와 접촉하는 부품입니다. 경도와 날 형상은 피인쇄체에 전사되는 잉크량과 화상 재현성에 영향을 줍니다.
스퀴지 블레이드는 메시, 잉크, 제판 및 작업 조건을 함께 고려하여 선택해야 하며, 하나의 사양만으로 판단해서는 안 됩니다.
스퀴지 블레이드 재질
폴리우레탄(PU)은 스크린 인쇄용 스퀴지 블레이드에 널리 사용되는 재질입니다. 제조사는 내마모성, 내약품성 및 날 끝 유지 성능에 대한 요구에 맞춰 다양한 PU 배합을 제공합니다.
모든 PU 재질이 잉크와 용제에 대해 동일한 내성을 갖는 것은 아닙니다. 특히 블레이드에 큰 영향을 줄 수 있는 UV 잉크나 용제형 잉크를 사용할 때는 실제 사용하는 잉크 시스템에 적합한 재질 등급을 선택해야 합니다.
스퀴지 블레이드 경도 – Shore A
스퀴지 경도는 일반적으로 Shore A 척도로 표시합니다. 동일한 조건에서 연질 블레이드는 잉크 도포량이 많아지는 경향이 있고, 경질 블레이드는 도포량이 적어지는 경향이 있어 세밀한 인쇄에 적합합니다.
|
참고 경도 범위 |
특성 및 선택 기준 |
|
60–65 Shore A |
부드럽고 잘 휘어지며, 많은 잉크 도포량이나 일부 특수 효과가 필요한 작업에 고려할 수 있습니다. |
|
70–75 Shore A |
유연성과 잉크 제어 성능이 균형을 이루어 다양한 일반 인쇄 작업에 적합합니다. |
|
80–90 Shore A |
상대적으로 단단하며, 얇은 잉크 도막 제어, 작은 문자, 세부 표현 또는 망점 인쇄에 고려할 수 있습니다. |
위 표는 초기 선택을 위한 참고 기준이며, 모든 제조사가 동일하게 사용하는 경도 분류는 아닙니다. 스퀴지 블레이드의 색상은 제조사 간에 표준화되어 있지 않으므로, 주문 시 Shore A 경도값과 제품 코드를 확인하는 것이 좋습니다.
스퀴지 날 형상
사각 날
직각 모서리를 가진 일반적인 형상으로, 다양한 섬유 및 그래픽 스크린 인쇄 작업에 적합합니다. 날 끝이 예리하고 균일하면 잉크 도포량과 인쇄 선명도를 제어하는 데 도움이 됩니다.
라운드 날
잉크 도포량이 많아지는 경향이 있어 젤 잉크나 발포 잉크 등 일부 특수 효과 인쇄에 적합합니다. 필요한 잉크 도막과 잉크 제조사의 권장 사항에 따라 선택해야 합니다.
편면 베벨 날 또는 양면 베벨 날
병, 용기, 원통형 제품 또는 평탄하지 않은 표면의 인쇄에 주로 사용됩니다. 베벨 형상은 접촉 조건과 잉크에 작용하는 압력을 변화시킬 수 있습니다.
V형 블레이드가 모든 가는 선 인쇄 작업에 최적인 것은 아닙니다. 피인쇄체의 형상, 인쇄 장비 및 잉크 전사 요구 사항을 함께 고려해야 합니다.
규격 및 장착 방법
스퀴지 블레이드를 선택할 때는 길이 × 높이 × 두께를 모두 확인해야 합니다.
▫ 길이: 인쇄 화상 전체를 덮을 수 있어야 하며, 프레임 내부에 적절한 여유 공간이 있어야 합니다.
▫ 높이: 홀더 내부에 고정되는 부분과 외부로 돌출되어 실제 인쇄에 사용되는 부분을 함께 고려해야 합니다.
▫ 두께: 홀더의 클램핑 홈에 맞아야 하며, 지나치게 두꺼운 블레이드를 억지로 끼우지 않아야 합니다.
블레이드의 돌출 길이, 두께 및 경도는 가압 시 휨 정도에 함께 영향을 주며, 이에 따라 실제 인쇄 각도가 달라집니다.
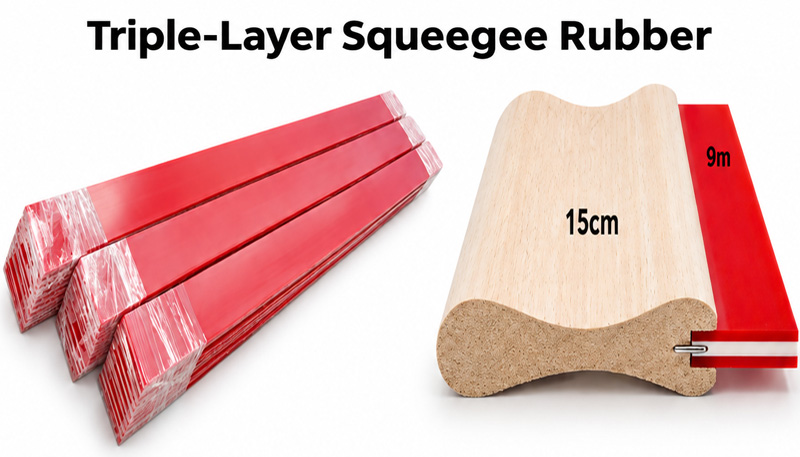
3중 경도 스퀴지 블레이드
3중 경도 스퀴지 블레이드는 70/90/70 Shore A와 같이 상대적으로 부드러운 두 외층과 단단한 중심층을 결합한 구조입니다. 중심층은 블레이드가 과도하게 휘는 것을 억제하고, 두 외층은 인쇄 시 접촉면 역할을 합니다.
이 구조는 스퀴지 날을 안정적으로 제어해야 하는 고속 인쇄, 망점 인쇄 또는 CMYK 프로세스 인쇄에 고려할 수 있습니다.
사용 안내
작업에 맞게 스퀴지 각도 조절
잉크 전사 성능을 최적화하기 위해 스퀴지 각도를 약 45°로 유지합니다.
참고: 모든 용도에 45°를 고정적으로 적용해서는 안 됩니다. 장비의 설정 각도와 가압 시 블레이드의 실제 각도를 함께 고려하고, 각도가 메시 표면을 기준으로 측정된 것인지 수직 방향을 기준으로 측정된 것인지 확인해야 합니다.
인쇄 압력 조절 및 날 끝 점검
스퀴지 각도, 인쇄 속도 및 블레이드의 휨 정도를 함께 고려하여 인쇄 압력을 조절합니다. 인쇄 전 날 끝의 이 빠짐, 마모 또는 변형을 점검하고, 필요에 따라 정비하거나 교체합니다.
사용 후 세척
적절한 천이나 도구로 잔여 잉크를 제거한 후, 재질에 적합한 세척제로 닦습니다. 강한 용제에 장시간 노출되지 않도록 합니다. 재사용하거나 연마하기 전에는 블레이드를 충분히 휴지시켜 잔류 용제가 증발하도록 합니다.
권장 보관 방법
세척한 블레이드는 직사광선을 피해 서늘하고 건조한 장소에 보관합니다.
장기간 보관하거나 롤 형태의 블레이드를 사용하기 전에는 제조사의 지침에 따라 평평하게 펼쳐 둡니다.
블레이드는 충분히 건조된 상태에서 해당 재질에 권장되는 방법으로만 연마합니다.
관련 제품
▫ 주문 규격으로 제작하는 목재 또는 알루미늄 스퀴지 홀더.
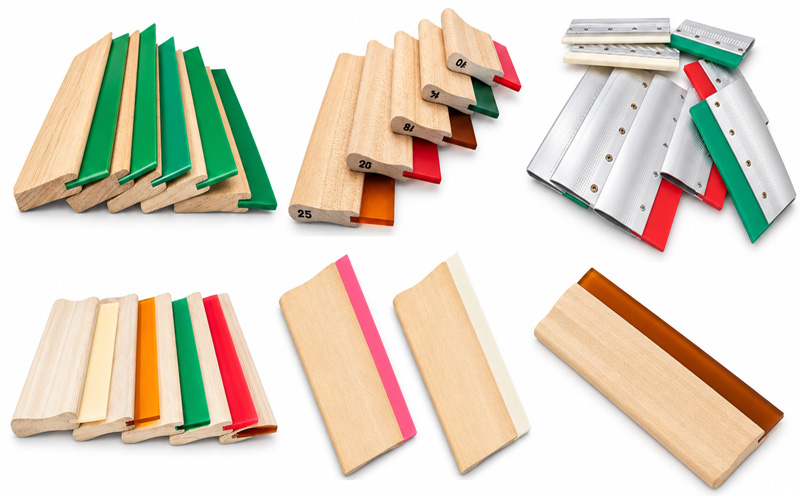
▫ 길이 1 m의 목재 또는 알루미늄 스퀴지 홀더.
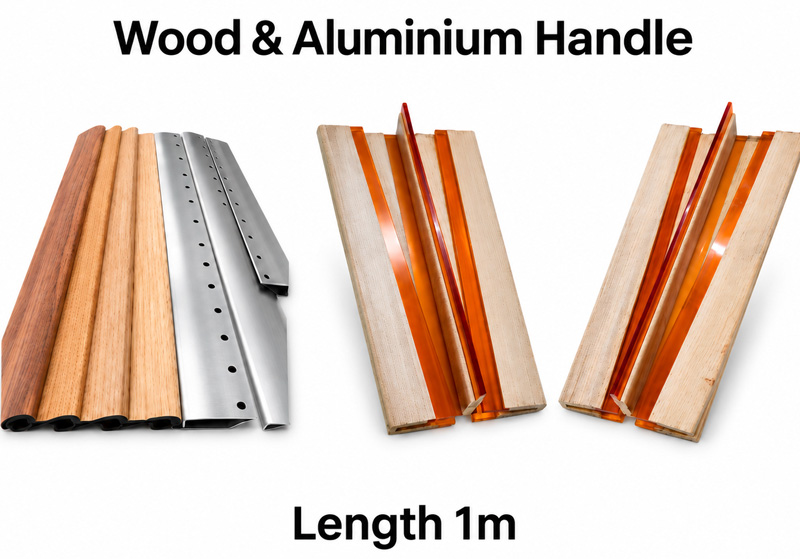
▫ 3중 경도 스퀴지 블레이드(Triple-Durometer Squeegee Blade).