

스크린 인쇄 공정에서 온도와 습도의 역할
제판실 습도가 높으면 감광유제가 마르는 데 시간이 더 걸립니다. 인쇄기 주변이 덥고 건조하면 수성 잉크가 망목 안에서 말라 스크린이 막히기 쉽습니다. 인쇄물의 내구성은 수분이 얼마나 잘 제거되는지, 잉크별 경화 조건을 충족했는지에 따라 달라집니다.
작업 초반에는 시험 인쇄물의 가는 선이 선명합니다. 그런데 인쇄기를 잠시 멈췄다가 다시 가동하니 스퀴지 압력을 그대로 유지했는데도 일부 선이 끊겨 보입니다. 수성 잉크를 사용한다면 먼저 잉크가 망목 안에서 말랐는지 확인합니다. 인쇄 직후에는 가는 선까지 잘 나오지만 세탁 후 인쇄층이 벗겨진다면 건조 조건을 점검합니다. 불량이 처음 나타난 시점을 보면 스크린판, 인쇄기, 건조기 중 어디부터 확인할지 판단하기 쉽습니다.
높은 습도는 감광유제에 어떤 영향을 줄까요?
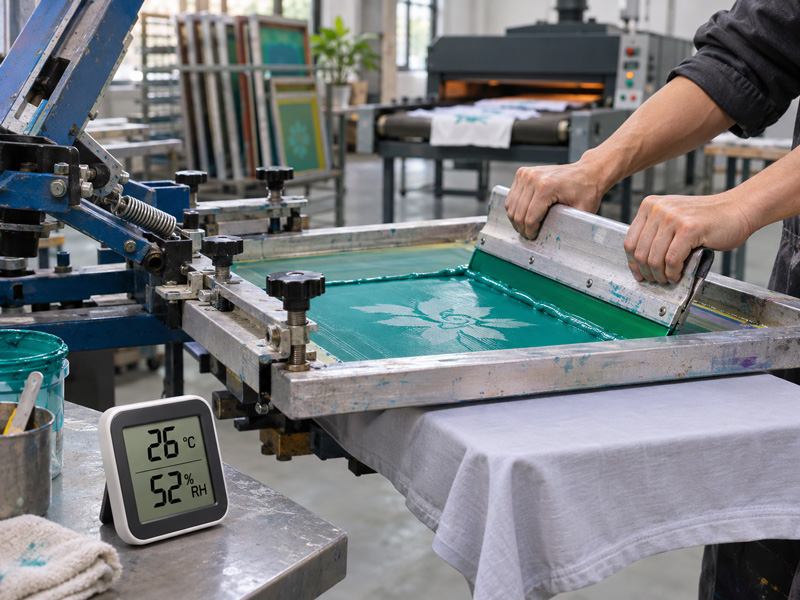
감광유제를 도포한 뒤에는 유제층의 수분이 충분히 빠져 완전히 마른 상태에서 노광해야 합니다. 제판실 습도가 높거나 유제층이 두꺼우면 건조 시간이 길어집니다. 손으로 만졌을 때 표면이 말라 있어도 망에 닿는 부분에는 수분이 남아 있을 수 있습니다. 이 상태에서 노광하면 유제막이 물러져 수세 현상 중 벗겨지거나 수성 잉크로 인쇄할 때 유제막이 일찍 손상될 수 있습니다.
건조 관리 방법
빛이 차단된 건조함이나 안전등을 사용하는 제판실에서 깨끗한 공기가 고르게 순환하도록 해 스크린판을 건조합니다. 습도가 계속 높으면 제습기를 사용하고, 건조 온도는 감광유제 제조사가 권장하는 범위로 유지합니다. 건조가 끝난 스크린판은 노광할 때까지 건조한 곳에 보관합니다. 감광유제 종류나 도포 횟수를 바꿨다면 필요한 건조 시간을 다시 확인한 뒤 단계 노광 시험을 진행합니다.
수성 잉크는 왜 망을 막고 플라스티졸 잉크는 왜 온도가 낮으면 되직해질까요?
1. 수성 잉크는 망목 안에서 마르기 쉽습니다
주변 공기가 덥고 건조하거나 바람이 스크린판에 직접 닿으면 잉크 속 수분이 빠르게 증발합니다. 마른 잉크가 일부 망목을 막으면 작은 하프톤 망점이 빠지거나 가는 선이 끊겨 인쇄될 수 있습니다. 인쇄기를 멈췄다가 재가동한 뒤 불량이 심해지고 스크린판을 닦은 뒤 줄어든다면, 스퀴지 압력을 높이기 전에 망목부터 확인합니다.
▫ 인쇄 사이 또는 잠시 정지할 때는 플러드 바를 사용해 인쇄 이미지 영역을 잉크로 덮어 둡니다.
▫ 선풍기와 냉방기 바람이 스크린판에 직접 닿지 않도록 방향을 조정합니다. 색상 사이에 플래시 건조를 하는 경우, 인쇄를 반복하면서 팔레트에 열이 쌓이는지 확인합니다.
▫ 스크린 위에서 잉크가 마르지 않고 인쇄 가능한 시간을 늘려야 한다면, 해당 잉크와 호환되는 건조 지연제를 기술자료(TDS)에 명시된 첨가량에 맞춰 사용합니다.
2. 플라스티졸 잉크는 온도에 따라 점도가 달라집니다
플라스티졸 잉크는 수분이 증발하면서 마르는 방식이 아니므로 습도가 스크린 위 잉크에 미치는 직접적인 영향은 작습니다. 온도의 영향은 더 뚜렷합니다. 잉크가 차가우면 일반적으로 점도가 높아져 망목을 통과하기 어려워집니다. 작업 중 잉크나 팔레트 온도가 오르면 원단으로 전이되는 잉크량이 달라질 수 있습니다. 작업 중반의 은폐력이 초반 샘플과 다르면 스퀴지 압력을 조정하거나 첨가제를 넣기 전에 잉크와 팔레트 온도를 확인합니다.
건조 후 잉크의 경화 상태는 어떻게 확인할까요?
1. 수성 잉크는 수분이 빠져야 경화가 완료됩니다
원단이 습하거나 잉크층이 두꺼우면 제거해야 할 수분이 많아집니다. 인쇄 표면이 말랐는데도 세탁 시험에서 색이 옅어지거나 인쇄층이 벗겨진다면 건조기 내부의 공기 순환, 수증기 배출 상태, 건조 구간 체류 시간을 점검합니다. 이어서 건조 조건을 해당 잉크의 기술자료와 대조합니다. 샘플을 다시 인쇄해 세탁 시험을 한 뒤 본생산을 승인합니다.
2. 플라스티졸 잉크는 인쇄층 전체가 경화 조건에 도달해야 합니다
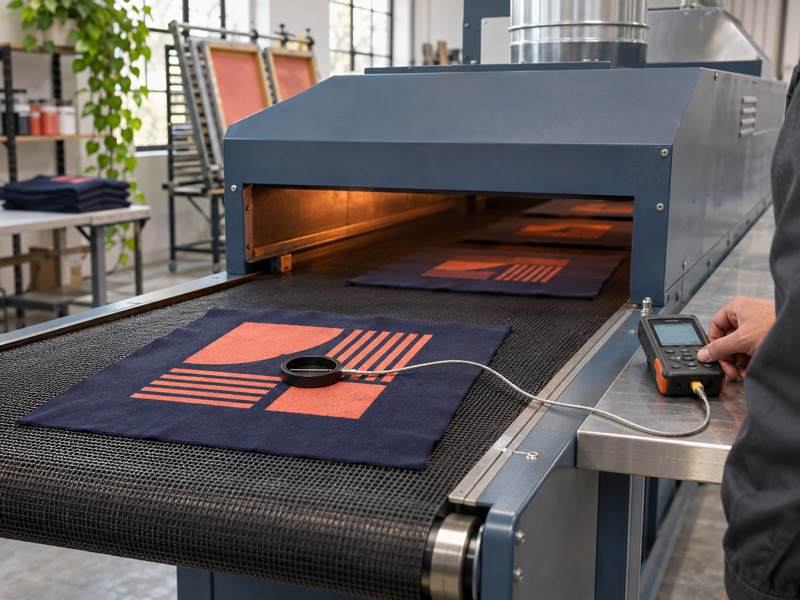
색상 사이의 플래시 건조는 다음 색상을 인쇄할 수 있도록 잉크 표면을 젤화하는 정도면 충분합니다. 최종 경화 단계에서는 잉크층 전체가 제조사가 지정한 경화 조건을 충족해야 합니다. 적외선 온도계로는 표면 온도만 측정할 수 있습니다. 인쇄층이 두껍거나 여러 겹으로 쌓인 경우에는 적합한 온도 프로브를 사용해 샘플이 건조 구간을 통과할 때 잉크층의 온도를 확인합니다.
3. 염색 폴리에스터는 염료 이행에 주의해야 합니다
온도가 너무 높거나 가열 시간이 길면 원단의 염료가 잉크층으로 이동할 수 있습니다. 예를 들어 빨간색 폴리에스터에 인쇄한 흰색이 분홍색으로 변할 수 있습니다. 실제 생산에 사용할 원단 로트로 시험 인쇄하고, 샘플이 식은 직후와 일정 시간 보관한 뒤에 각각 색 변화를 확인합니다. 가열 온도를 낮춰야 한다면 원단에 맞는 저온 경화형 잉크를 선택하거나 호환되는 염료 이행 방지용 하도 잉크를 시험합니다. 경화 후에는 인쇄물의 내구성을 확인합니다.
인쇄 불량의 원인을 찾으려면 어떤 항목을 기록해야 할까요?
|
공정 |
기록할 항목 |
확인할 결과 |
|
제판 |
온도, 상대습도, 스크린판 건조 시간 |
유제막의 건조 상태와 단계 노광 시험 결과 |
|
인쇄 |
인쇄기 주변 온도와 습도, 플래시 건조 시 팔레트 온도 |
인쇄기 정지 전후의 가는 선 재현, 하프톤 망점, 은폐력 |
|
최종 경화 |
컨베이어 벨트 속도, 건조 구간 체류 시간, 잉크층의 실제 온도 |
제품 요구사항에 따른 세탁 시험 또는 마찰 시험 결과 |
공정별 조건은 감광유제와 잉크 제조사가 제시한 기준에 따라 설정합니다. 시험 인쇄 시에는 잉크 품번과 원단 로트를 함께 기록합니다. 불량 원인을 확인할 때는 한 번에 한 가지 조건만 바꾸고 비교용 샘플을 남겨 어떤 조정이 효과가 있었는지 확인합니다.
결론
수세 현상 중 유제막이 벗겨지면 노광 시간을 조정하기 전에 유제막이 완전히 말랐는지 확인합니다. 인쇄기를 멈췄다가 재가동한 뒤 가는 선이 빠지면 스퀴지 압력을 조정하기 전에 망목을 확인합니다. 인쇄 직후 외관은 양호하지만 세탁 후 인쇄층이 벗겨진다면 건조 및 경화 조건을 점검합니다. 불량이 처음 나타난 시점을 기준으로 점검할 공정을 좁히고, 조정 결과는 시험 인쇄물로 확인합니다.
